Una verdadera unión de 2 pulgadas válvula de bola de PVC en una línea de ácido residual comienza a gotear alrededor del mango a las 9:30 de la mañana y a las 11:00 el sello del vástago falla por completo. Una válvula de bola roscada de 3/4 de pulgada en la línea de enfriamiento de un compresor se rompe cuando un asistente de mantenimiento usa una llave para tubos para cerrarla por última vez. Una válvula de bola de PVC con bridas en una instalación exterior se vuelve quebradiza después de tres veranos y se rompe en el cuello cuando un técnico la abre después de una parada prolongada. Estos escenarios son registros de servicios industriales típicos. Ilustran las familias de problemas más comunes de las válvulas de bola de PVC: fugas en el sello del vástago, grietas en el cuerpo por exceso de torsión y fragilización por rayos UV. Cada familia tiene una causa raíz distinta, un conjunto de signos tempranos y métodos prácticos de prevención que un equipo de planta puede implementar sin rediseñar toda la línea.
~65%
de las fallas prematuras se relacionan con el torque de instalación, la desalineación de las tuberías y el soporte insuficiente
~20%
rastro de incompatibilidad química o funcionamiento de la válvula por encima de su rango de temperatura nominal
~10%
provienen del desgaste del sello, la erosión de la superficie de la bola y la práctica del operador, como la aceleración
~5%
provienen de defectos del material, marcas de molde o debilidades en la línea de soldadura que la inspección de fábrica debe detectar.
Lo que realmente falla en una válvula de bola de PVC
Una válvula de bola de PVC tiene cinco zonas funcionales que pueden fallar de forma independiente: la bola, los asientos de PTFE o RPTFE, el área del sello del vástago, la unión del cuerpo entre las tapas de los extremos y los extremos de conexión que entran al sistema de tuberías. Cuando un informe de mantenimiento dice que la válvula está defectuosa, rara vez se refiere a toda la válvula. Por lo general, significa que una zona ha alcanzado su límite y las otras zonas todavía están en buen estado. Por este motivo, la decisión de sustitución nunca debe ser automática. Saber qué zona falló le ayuda a decidir si reparar la válvula, reemplazarla con el mismo diseño o actualizar a un estilo de carrocería diferente.
Los comentarios del servicio de campo de plantas químicas, talleres de revestimiento e instalaciones de tratamiento de agua muestran que ningún modo de falla domina todos los sitios. La distribución depende en gran medida de cómo se instala y opera la válvula. El siguiente cuadro ofrece una imagen aproximada de lo que muestran los registros de mantenimiento industrial cuando se promedian todas las condiciones de instalación.
Fugas en el sello del vástago
Fugas en juntas o conexiones
Fugas internas en el asiento
UV y agrietamiento por envejecimiento
Descripción general de los modos comunes de falla de las válvulas de bola de PVC, síntomas visibles y enfoque de prevención | Modo de falla | Primera señal visible | Causa raíz primaria | Enfoque de prevención |
| Fuga en el sello del vástago | Película de humedad o goteo debajo del mango. | Desgaste de la junta tórica, arena, exceso de torsión, balanceo del mango | Utilice únicamente el mango, mantenga limpia el área del vástago, reemplace las juntas tóricas periódicamente |
| Grieta del cuerpo en la articulación. | Pliegue fino cerca de la tapa del extremo o de las partes planas de la llave | Apriete excesivo, tensión en la tubería, golpe de ariete, congelación | Utilice llaves de cinta, apoye el tubo y protéjalo del congelamiento. |
| Fuga de conexión | Fuga en el punto roscado o cementado con solvente | Cemento incorrecto, rosca suelta, desalineación, falta sellador | Limpie y cebe la junta, use sellador de roscas adecuado, alinee antes de apretar |
| Fuga interna | El flujo continúa en la posición cerrada. | Balón marcado, asiento deformado, restos atrapados en la zona del asiento | Lave la línea antes de la puesta en servicio, mantenga la aceleración al mínimo |
| Manejar rotura | Grieta en el mango o partes planas del vástago peladas | Fuerza excesiva, mango quebradizo por los rayos UV, daños por impacto | Aplique fuerza tranquila, reemplace las manijas después del envejecimiento al aire libre |
| Erosión de la superficie de la bola | El flujo cae, la válvula se vuelve difícil de girar | Sólidos abrasivos en el medio, cavitación, estrangulamiento frecuente | Instale un filtro, seleccione una válvula más grande para reducir la velocidad |
Fallas en el vástago y el mango: por qué el extremo superior da problemas primero
La zona del sello del vástago es un punto débil lógico en toda válvula de bola de plástico. El cuerpo de la válvula es rígido, pero el vástago debe pasar a través del cuerpo y sellarse con juntas tóricas permitiendo al mismo tiempo la rotación. Esa interfaz giratoria está expuesta a la presión de la tubería, cambios de temperatura y contaminación física. El problema más común del vástago no es una grieta dramática sino una fuga lenta que aparece después de meses de funcionamiento normal. El material de la junta tórica se endurece o se raya con las partículas secas del medio y el sello deja de seguir la superficie del vástago.
Los problemas de manejo suelen empeorar con el apalancamiento. Un técnico que encuentre difícil girar una válvula puede usar una llave o un trozo de tubería como extensión. Esto multiplica el par de entrada y transmite el movimiento de flexión al vástago. Con el tiempo, las partes planas del vástago se redondean, el mango comienza a deslizarse y la ranura de la junta tórica se desgasta de manera desigual. La regla práctica para una válvula de bola de PVC operada manualmente es usar solo la manija de fábrica y girarla con fuerza manual constante sin tirones repentinos. Si la válvula no gira fácilmente con un agarre normal, el asiento interno o la superficie de la bola ya tiene un problema que ningún apalancamiento adicional puede solucionar.
Detener y manejar patrones problemáticos y sus respuestas correctas. | Condición observada | causa probable | acción correcta |
| Pequeño goteo alrededor de la nuez del vástago después de 6 meses. | Desgaste o contaminación de la junta tórica | Desmonte el área del vástago, limpie la ranura, instale un nuevo juego de juntas tóricas |
| El mango se resbala y no cierra la pelota. | Partes planas del vástago despojadas por un exceso de torsión repetido | Reemplace el vástago si es posible; de lo contrario, la válvula debe ser reemplazada |
| Manejar grietas en el área de agarre. | Envejecimiento UV o material quebradizo | Reemplace la manija por una nueva y agregue protección UV en servicio al aire libre |
| El vástago gira pero la bola no se mueve. | Conexión del vástago rota o bola atascada | Retire la válvula e inspeccione; no fuerce más el mango |
| La válvula se vuelve más difícil de girar con el tiempo | Juego de compresión del asiento, residuos o sarro en la bola | Lave la línea y abra y cierre completamente la válvula varias veces. |
En aplicaciones de ciclo alto, como el procesamiento por lotes, donde la válvula se abre y cierra más de 20 veces al día, el mantenimiento del sello del vástago se convierte en una actividad planificada en lugar de una reparación de emergencia. Una válvula de bola de plástico con un verdadero diseño de cuerpo de unión simplifica mucho este servicio porque la válvula se puede retirar de la línea sin alterar las conexiones de la tubería.
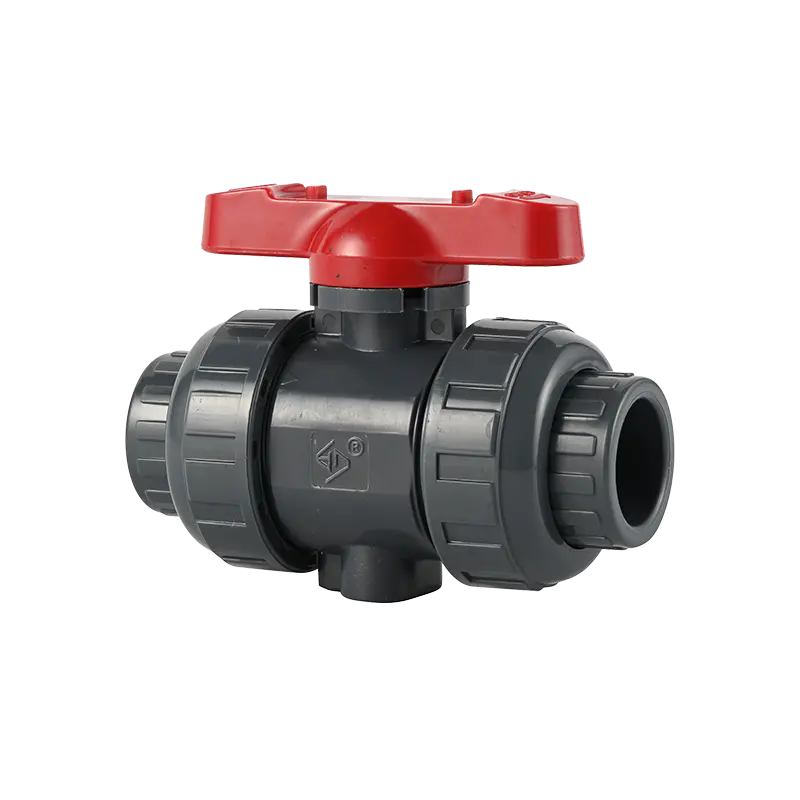
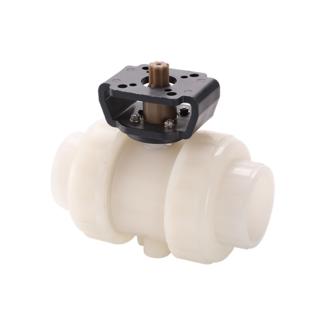
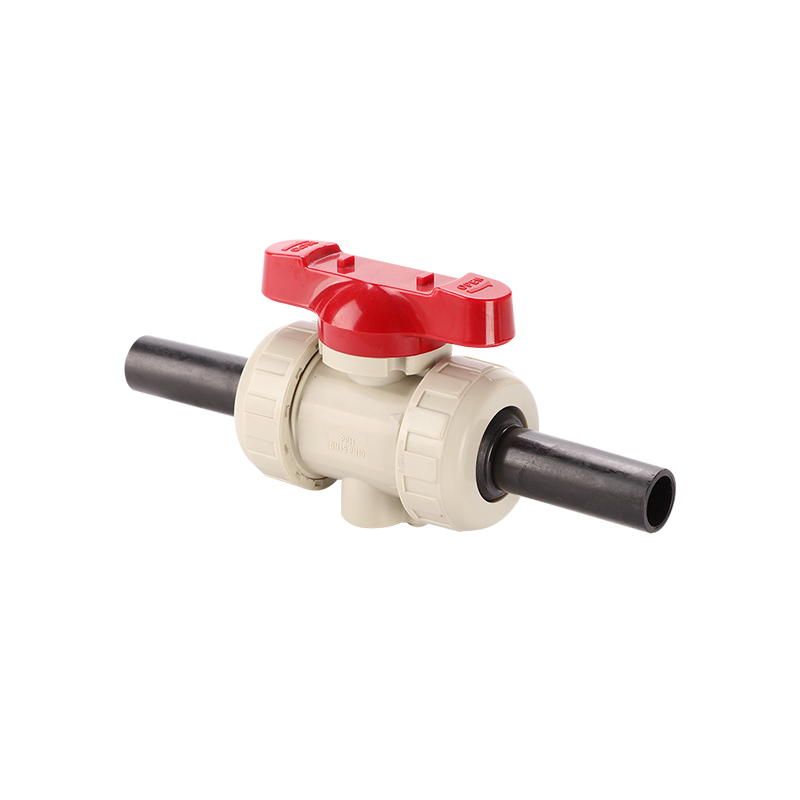 Válvula de bola True Union para un mantenimiento más fácil y un sellado confiable Esta válvula de paso total simplifica el servicio del sello del vástago sin alterar las conexiones de las tuberías, mientras que su carrete más grueso y sus sellos de PTFE solucionan los problemas de fugas en las uniones roscadas. Ver producto →
Fugas en juntas y uniones: dónde se muestra la calidad de la instalación
Las fugas en el punto de conexión son el segundo grupo más grande de quejas sobre válvulas de bola de PVC. Estas fugas casi nunca son causadas por una falla dentro de la válvula. Ocurren porque la unión se hizo incorrectamente o porque el sistema de tuberías está ejerciendo presión sobre la conexión. Una junta roscada de PVC necesita una rosca limpia, un sellador adecuado y un par de apriete controlado. Cuando un técnico aprieta demasiado un adaptador macho roscado, el casquillo puede dividirse bajo la tensión del acoplamiento de la rosca. Es posible que la grieta no sea visible al principio, pero se abre después de algunos ciclos de calentamiento y enfriamiento.
Las uniones soldadas con solventes crean un conjunto diferente de problemas. Usar cemento de PVC normal en tuberías de CPVC, aplicar cemento a superficies mojadas o sucias o no dejar suficiente tiempo de curado antes de presurizar la línea son causas comunes de fugas en las juntas. La unión parece sólida desde el exterior, pero la unión del solvente es incompleta y bajo presión se desarrolla un lento llanto. Instaladores experimentados preinstalan cada junta de PVC en seco, marcan la profundidad de inserción y dejan que el solvente cure durante al menos 24 horas antes de que la línea vuelva a estar en servicio.
Las conexiones de unión son una característica conveniente en las válvulas de bola de unión verdadera, pero introducen una superficie de sellado más. La junta tórica de unión requiere una compresión uniforme de la tuerca de unión. Si el tubo está desalineado y tira hacia un lado, la tuerca de unión se apretará de manera desigual y la junta tórica se deformará. Un problema relacionado es apretar demasiado la tuerca de unión, lo que comprime tanto la junta tórica que pierde su memoria elástica y comienza a tener fugas después del primer ciclo térmico. La solución es alinear los tramos de tubería antes de apretar la unión y apretar la tuerca de unión solo hasta que asiente firmemente con fuerza manual más un ligero giro adicional.
Para los equipos que especifican e instalan estas válvulas, el instrucciones de instalación paso a paso Cubre los métodos de adaptación más comunes y los errores a evitar en cada paso.
Fugas internas: daños en la superficie del asiento y la bola
Aparece una fuga interna cuando la bola está en la posición cerrada pero el medio aún fluye más allá del asiento. La conexión bridada o roscada está seca, el área del vástago está seca, pero la línea aguas abajo continúa recibiendo fluido. Este modo de falla a menudo no se nota hasta que una bomba no se ceba o el nivel del tanque aumenta inesperadamente. Las fugas internas son causadas por la pérdida de un sello hermético entre la superficie de la bola pulida y el anillo del asiento de PTFE.
Los asientos de PTFE tienen una excelente resistencia química y un bajo coeficiente de fricción, pero pueden deformarse permanentemente cuando se exponen a una alta presión del asiento durante un período prolongado. Esto se llama compresión fija o flujo en frío. Una vez que el asiento ha adoptado una forma permanente que ya no coincide con la geometría de la bola, la válvula no puede sellar completamente. El mismo problema aparece cuando la válvula se opera parcialmente abierta durante períodos prolongados. El asiento solo se presiona contra una parte de la superficie de la bola y esa área se comprime mientras que el resto del asiento permanece en su forma original. La próxima vez que se cierre la válvula, la superficie irregular del asiento permitirá un flujo de derivación.
Las partículas abrasivas en el medio son la otra razón principal de las fugas internas. La arena fina, la cristalización de una reacción química o los restos de soldadura que quedan en la tubería después de la instalación pueden rayar la superficie de la bola y desgastar las pistas en el asiento. Un solo evento con tuberías contaminadas puede destruir la capacidad de sellado de una válvula de bola de PVC más rápidamente que años de servicio normal. Lavar la línea antes de montar la válvula es un seguro económico.
Cuando se ha confirmado una fuga interna, no siempre es necesario desechar la válvula. En una válvula con unión verdadera del mismo tamaño de cuerpo, se puede acceder a los anillos del asiento y a la bola después de desenroscar la tuerca de unión y sacar la sección central. Este también es el momento de inspeccionar la superficie de la bola en busca de rayones y reemplazar los asientos de PTFE con piezas de fábrica. el Válvula de bola True Union para un mantenimiento más fácil y un sellado confiable Esta válvula de paso total simplifica el servicio del sello del vástago sin alterar las conexiones de las tuberías, mientras que su carrete más grueso y sus sellos de PTFE solucionan los problemas de fugas en las uniones roscadas. Ver producto → está diseñado teniendo en cuenta la facilidad de servicio y muchos ingenieros de plantas lo eligen específicamente porque saben que el sistema de sello necesitará atención periódica en medios agresivos.
Grietas en el cuerpo: la falla más peligrosa de la válvula de bola de PVC
Un cuerpo agrietado es el modo de falla que llama la atención de todos porque generalmente causa un derrame visible y el cierre inmediato de la línea. La grieta generalmente comienza en un punto de concentración de tensión: la base del cuello del mango, la esquina de las partes planas de la llave o el borde del casquillo roscado. Una vez que comienza una grieta, viaja rápidamente a través de la pared de PVC y la válvula puede romperse en dos pedazos si la línea está bajo presión.
El desencadenante más frecuente es apretar demasiado durante la instalación. El cuerpo de una válvula de PVC debe apretarse a mano y luego ajustarse con una llave del tamaño adecuado colocada en las partes planas de la llave, no en el cuerpo ni en la tubería. Usar una llave para tubos en el cuerpo de la válvula es una forma confiable de crear grietas microscópicas por tensión que no aparecen hasta semanas después. Otro desencadenante es el golpe de ariete. Cuando una válvula de bola se cierra rápidamente y la línea transporta agua a una velocidad de 2,4 m/s o más, el pico de presión puede alcanzar más del doble de la presión de trabajo. Una válvula de PVC que funcionaba bien a 100 psi estática puede sufrir un transitorio de 250 psi y fallar en la unión del cuerpo.
El soporte de la tubería es igualmente importante. Una válvula de bola es más pesada que la misma longitud de tubería de PVC y, si cuelga sin soporte en medio de un tramo, actúa como un brazo de palanca que dobla las tapas de los extremos. La tensión de flexión se concentra en las uniones del casquillo. Los tramos horizontales largos de tubería de PVC también se expanden y contraen con los cambios de temperatura. Sin bucles de expansión ni soportes deslizantes, el movimiento térmico se transfiere al cuerpo de la válvula y a las conexiones del casquillo.
Reducción de la clasificación de presión aproximada para una válvula de PVC con temperatura creciente | Temperatura | Factor de clasificación de presión | Orientación práctica |
| 20°C (68°F) | 100 por ciento | Se permite la presión de trabajo nominal completa |
| 30°C (86°F) | 80 por ciento | Sigue siendo adecuado para la mayoría de las líneas químicas. |
| 40°C (104°F) | 63 por ciento | Compruebe que la presión máxima del sistema se mantenga por debajo de este límite. |
| 50°C (122°F) | 50 por ciento | Acepte solo para líneas de baja presión o gravedad. |
| 60°C (140°F) | 40 por ciento | Acercándose al límite superior de servicio; CPVC o HPP es una mejor opción |
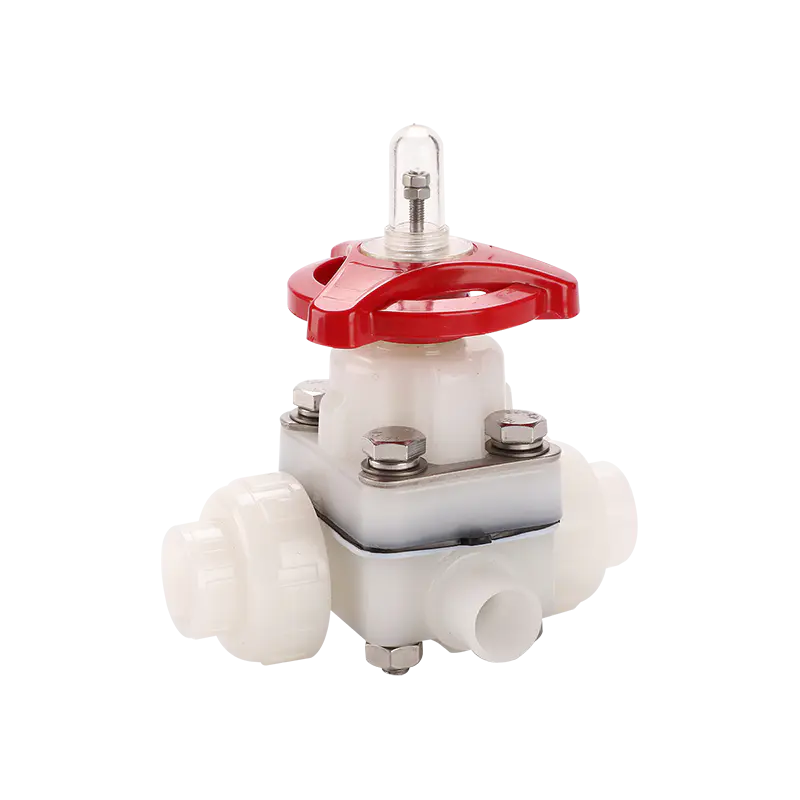
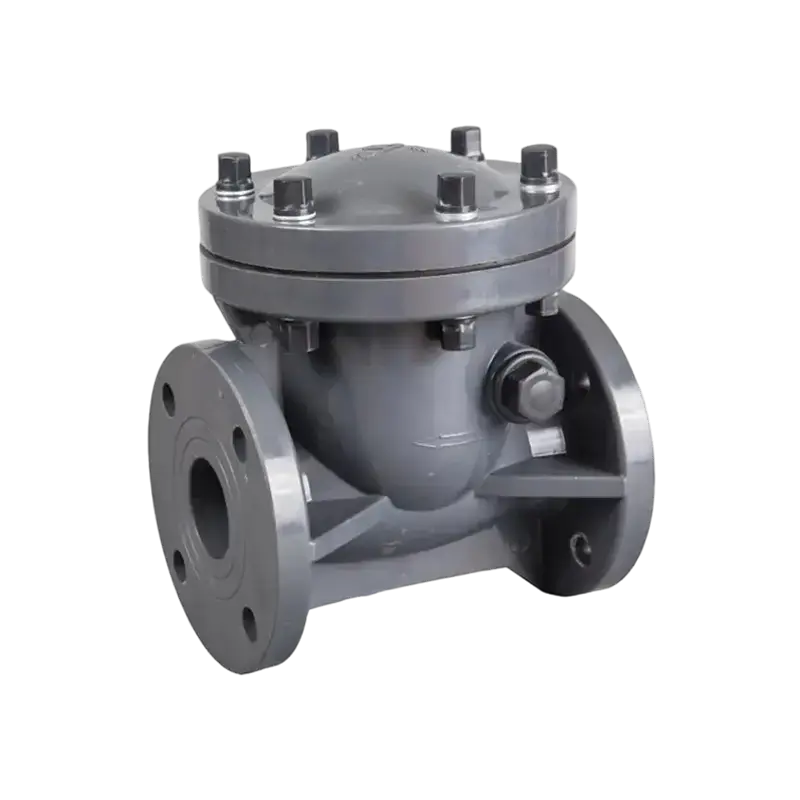
Para aplicaciones donde la temperatura del proceso se sitúa regularmente cerca del límite superior o donde los picos de presión son difíciles de controlar, una válvula de bola con brida proporciona una conexión más robusta que un cuerpo roscado o soldado con solvente. Los pernos de brida distribuyen la carga de sujeción de manera uniforme y la junta de cara completa proporciona un área de sellado más grande. Los ingenieros de plantas que han visto repetidas grietas en el cuerpo en conexiones roscadas a menudo pasan a diseños con bridas para líneas de más de 2 pulgadas.
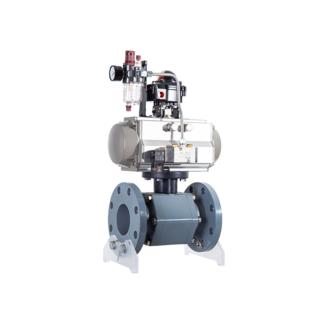
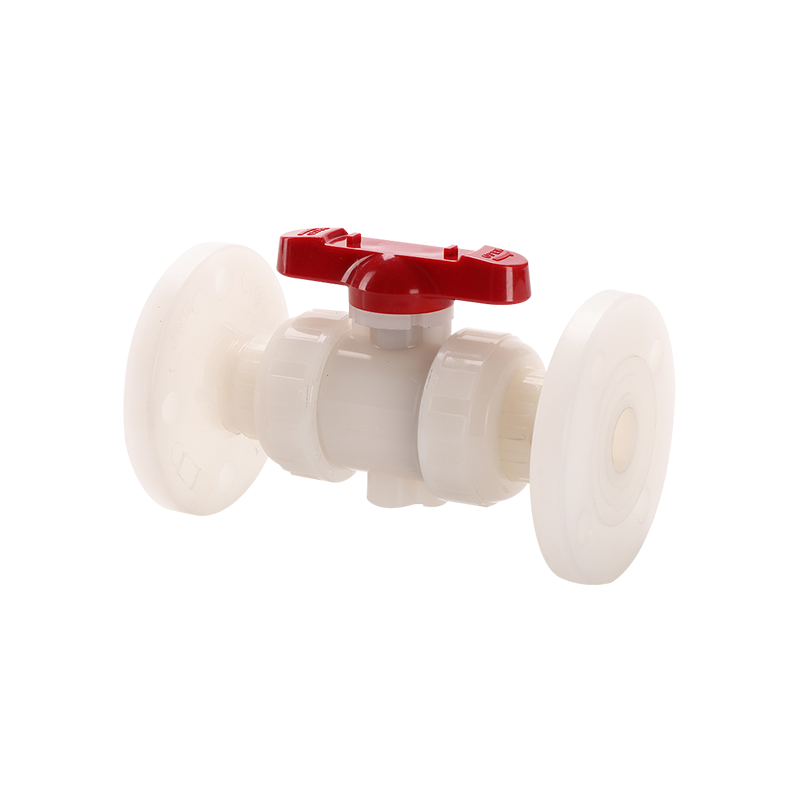 Válvula de bola con bridas para líneas exigentes de alta temperatura y presión Un diseño con bridas de una sola pieza distribuye la carga de sujeción de manera uniforme y minimiza los puntos de fuga, lo que lo convierte en una mejora sólida para tuberías de más de 2 pulgadas sometidas a tensión. Ver producto →
Errores de compatibilidad química que provocan un colapso prematuro
El PVC es un material versátil, pero no es una respuesta universal para todos los medios químicos. El ácido sulfúrico concentrado, los hidrocarburos aromáticos, las cetonas y muchos disolventes orgánicos atacan la estructura del polímero de PVC. El cuerpo de la válvula puede ablandarse, hincharse o desarrollar grietas por tensión ambiental. Una observación de campo común es una válvula de bola que se ve bien por fuera pero que tiene una leve neblina blanca o pequeñas grietas alrededor del área del asiento. Esto suele ser una señal de que el medio ha migrado al polímero y lo ha debilitado con el tiempo.
La selección del material debe tener en cuenta la concentración, la temperatura y el tiempo de exposición. Un medio que es perfectamente seguro a 20°C puede volverse agresivo a 40°C. Para productos químicos clorados, ácidos de alta temperatura y aplicaciones ultrapuras, las válvulas de bola de CPVC o PPH son mejores opciones, mientras que el PVDF es el material elegido para los productos químicos más agresivos. A continuación se muestra una comparación simplificada de productos químicos industriales comunes.
Comparación de la resistencia química de materiales comunes de válvulas de bola de plástico a temperatura ambiente | Medio químico | PVC (uPVC) | CPVC | PPH | PVDF |
| Ácido clorhídrico 10 por ciento | Excelente | Excelente | Excelente | Excelente |
| Ácido sulfúrico 50 por ciento | Excelente | Excelente | bueno | Excelente |
| Ácido sulfúrico 98 por ciento | No apto | No apto | No apto | Limitado por encima de 60°C |
| Soda cáustica 50 por ciento | Excelente | Excelente | bueno | Excelente |
| Acetona | No apto | No apto | No apto | Excelente |
| Hipoclorito de sodio 12 por ciento | bueno | bueno | Limitado | Excelente |
| etilenglicol | Excelente | Excelente | Excelente | Excelente |
Los valores de la tabla son sólo una orientación general. La compatibilidad exacta depende de la concentración, la temperatura y la duración de la exposición. Cuando un equipo de planta no está seguro acerca de un producto químico, lo más seguro es solicitar una tabla de compatibilidad al fabricante de la válvula o realizar una breve prueba de inmersión en una muestra del mismo material antes de comprometerse con una instalación completa.
Degradación UV y intemperie al aire libre
Las válvulas de bola de PVC instaladas en exteriores se enfrentan a un proceso de degradación lento pero continuo. La luz ultravioleta del sol ataca la cadena de polímeros y hace que la superficie se vuelva calcárea y quebradiza. Al principio, el único signo visible es un ligero cambio de color o una textura superficial más rugosa. Después de uno a tres años de exposición directa a la luz solar, el cuerpo de la válvula puede perder una parte importante de su resistencia al impacto. Un técnico que golpea la manija con una herramienta, o incluso una ráfaga repentina de viento que hace girar la manija con fuerza, puede causar que el cuello de la válvula se rompa.
El servicio en interiores no protege completamente una válvula si la instalación tiene una fuerte luz ultravioleta artificial, pero el riesgo es mucho menor. Para instalaciones en exteriores, pintar el cuerpo de la válvula con pintura de látex acrílico proporciona una barrera UV simple. La pintura debe realizarse sobre una superficie limpia y seca y se debe consultar al fabricante porque algunas pinturas pueden afectar la compatibilidad del material plástico. Otro enfoque es montar la válvula dentro de un recinto de protección contra la intemperie o proporcionar un escudo simple de metal o plástico encima.
Las temperaturas extremas también contribuyen a las fallas al aire libre. Un cuerpo de válvula que se ha vuelto quebradizo por el envejecimiento por rayos UV es menos capaz de soportar la expansión y contracción de la tubería de PVC conectada. En un día soleado, un mango de color oscuro puede calentarse muy por encima de la temperatura del aire, acelerando el proceso de envejecimiento alrededor del área del tallo. Los cuerpos de válvulas y manijas de colores claros ayudan a reducir la carga térmica en climas cálidos.
Práctica operativa: aceleración, extensiones de manija y desechos
Una válvula de bola está diseñada para aislamiento, no para regulación de flujo. Usarlo para estrangular el flujo significa que la bola se mantiene cerca del asiento en una posición intermedia. La alta velocidad del medio alrededor de la bola parcialmente abierta erosiona el asiento y la superficie de la bola, y también aumenta la turbulencia y la vibración. La válvula comienza a tener fugas internas mucho antes de lo que lo haría si estuviera completamente abierta o completamente cerrada. Cuando un sistema necesita control de flujo variable, el componente correcto es una válvula de diafragma o una válvula de mariposa con un posicionador calibrado, no una válvula de bola.
Las extensiones de mango son otra práctica que acorta la vida útil de la válvula. Una extensión larga en el mango multiplica el par proporcionalmente a su longitud. Una válvula ligeramente rígida que requiere 15 Nm de torsión en la manija, recibe 30 Nm o más cuando se agrega un tubo de extensión de 2 pies. Esto puede romper el vástago, agrietar el cuerpo o deformar permanentemente el asiento. Si una válvula de bola es difícil de operar, es necesario resolver la causa raíz en lugar de darle más palanca a la manija.
Los desechos en la tubería comúnmente se pasan por alto porque no se pueden ver después de la instalación. Las partículas del corte y roscado de tuberías, los residuos del cemento solvente, las incrustaciones de líneas de acero antiguas y los productos de cristalización en medios químicos llegan al cuerpo de la válvula. Una vez dentro, las partículas se depositan alrededor de la bola y el asiento. Cuando la válvula está cerrada, las partículas actúan como una cuña impidiendo el asiento completo. Cuando se investiga una sospecha de fuga interna, el primer paso debe ser abrir y cerrar completamente la válvula varias veces con la línea a presión cero. Esta acción de lavado libera muchas partículas atrapadas y puede restablecer el sellado sin necesidad de desmontarlo.
Diagnóstico de una válvula de bola de PVC defectuosa
El diagnóstico es más rápido cuando se consideran juntos el síntoma, la causa probable y la primera acción. Las tarjetas siguientes resumen diagnósticos prácticos para las quejas más frecuentes.
El área del mango está mojada.
Junta tórica del vástago desgastada o rayada
Aísle la línea, retire la manija, inspeccione el vástago y la junta tórica. Reemplace los sellos y vuelva a insertarlos con un lubricante de silicona ligero.
El cuerpo de la válvula tiene una fisura fina.
Torsión excesiva, tensión en la tubería o pico de presión
Reemplace la válvula. Verifique los soportes de la tubería y confirme que la presión de la línea nunca exceda la clasificación. No intentes reparar la grieta.
Fugas de líquido en la junta roscada
Sellador de roscas incompleto o encaje agrietado
Retire la válvula, limpie las roscas, aplique sellador nuevo y apriete al rango especificado usando una llave de correa en el cuerpo.
El flujo continúa después del cierre
Deformación del asiento, acuñamiento de partículas o rayado de bolas.
Cicle la válvula completamente varias veces sin presión para desalojar las partículas. Si el flujo continúa, abra el cuerpo e inspeccione el asiento y la superficie de la bola.
El mango es rígido y difícil de girar.
Conjunto de compresión del asiento, daños en la superficie de la bola o desgaste del mango/vástago
No fuerces. Aislar, desmontar, inspeccionar la bola y los asientos. Si la bola está rayada, reemplace la válvula o las piezas internas.
La válvula se rompió cuando se golpeó la manija
Fragilidad UV de un cuerpo de PVC envejecido
Reemplácela con una válvula nueva y aplique protección UV. Para servicio al aire libre, seleccione una válvula con un compuesto estabilizado contra los rayos UV.
Prevención y mantenimiento que reducen la tasa de fallas
Una válvula de bola de PVC que se selecciona e instala correctamente debe proporcionar varios años de servicio en un medio químicamente compatible. El mantenimiento regular es mínimo, pero no se puede omitir. Un cronograma práctico para instalaciones industriales incluye una inspección visual cada tres meses en servicio continuo y una revisión funcional cada seis meses en servicio de reserva.
La rutina de inspección cubre cinco puntos. Primero, busque fugas alrededor del vástago, el mango y los extremos de la conexión. En segundo lugar, confirme que los soportes de la tubería no permitan que la válvula se hunda. En tercer lugar, ejercite la válvula desde completamente abierta hasta completamente cerrada y verifique que la manija se desplace suavemente y llegue a ambos topes. Cuarto, sienta la temperatura de la superficie del cuerpo con la mano o con un termómetro infrarrojo y compárela con el límite nominal. Quinto, verifique el color y la textura de la superficie del cuerpo de la válvula para detectar tiza o decoloración, lo que indica envejecimiento por rayos UV o ataque químico.
Cuando se ejercita la válvula, la junta tórica y las superficies de asiento se benefician de un ciclo regular de apertura y cierre completo. Esto redistribuye el lubricante, elimina los depósitos finos y evita que el asiento se pegue a la bola después de un largo período de inactividad. Para válvulas que permanecen en una posición durante más de un año, como una línea de protección contra incendios que normalmente está abierta, la verificación funcional es especialmente importante.
El mantenimiento diario de las válvulas de plástico se trata con más detalle en el guía de mantenimiento de válvulas de plástico , que brinda procedimientos de inspección y prueba específicos para diferentes condiciones de servicio. Para las líneas de producción donde el tiempo de inactividad es costoso, mantener un juego de anillos de asiento, juntas tóricas y manijas de repuesto para tamaños de válvulas comunes puede acortar el tiempo de reparación. La construcción del cuerpo de una válvula de bola de tres piezas permite que la sección central se abra para inspección y reemplazo del sello sin quitar los conectores finales de la tubería, lo que la convierte en una opción económica para líneas donde la velocidad de reparación es importante.
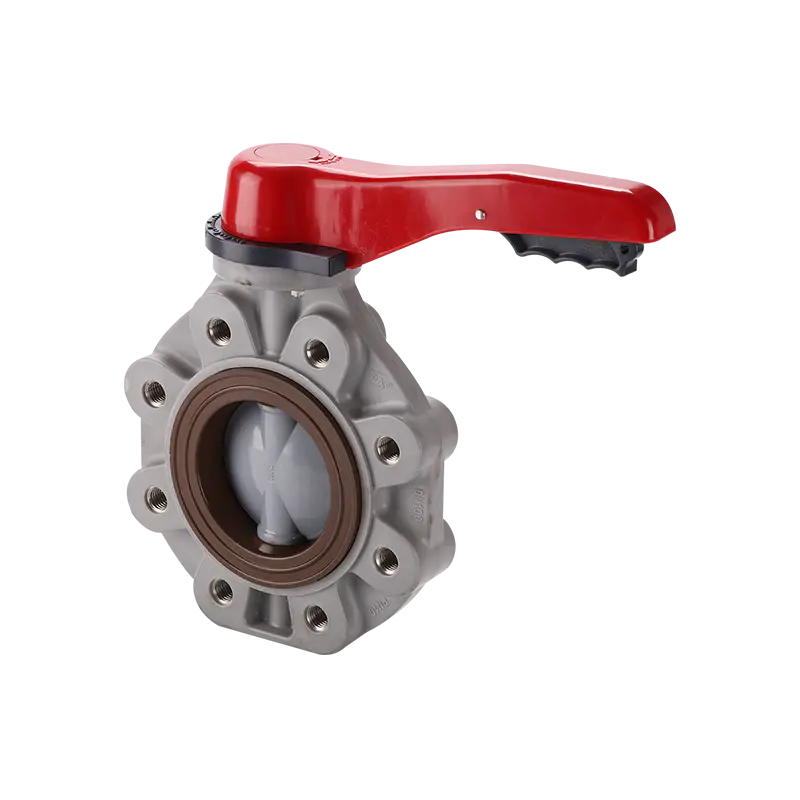
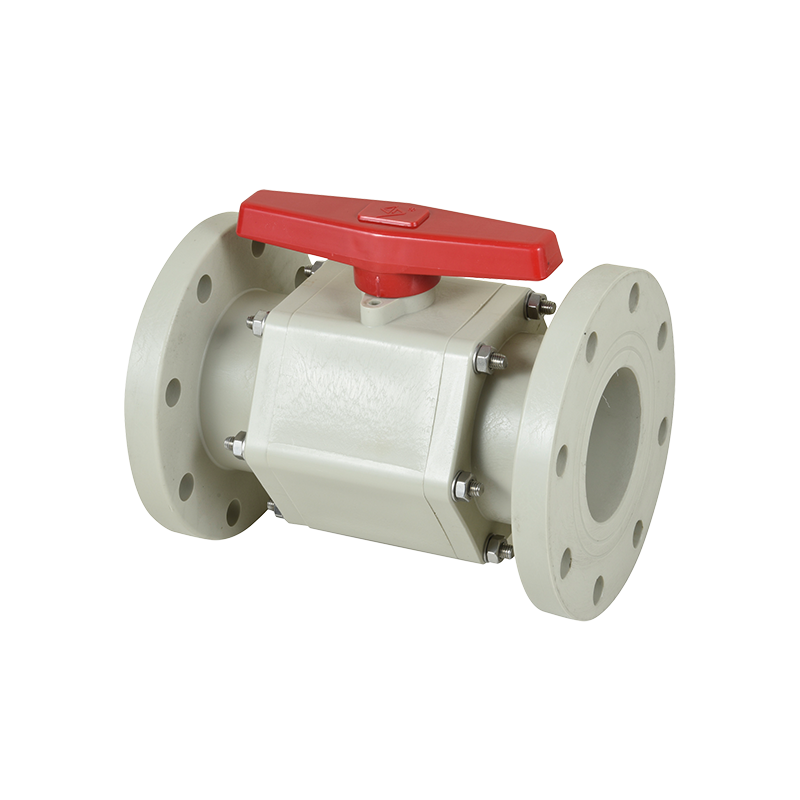 Válvula de bola de tres piezas para reparación rápida y servicio a alta temperatura Su sección central abatible permite el reemplazo rápido del sello sin quitar los conectores finales, lo que reduce el tiempo de inactividad en líneas de producción críticas con condiciones exigentes. Ver producto →
Reparar o reemplazar: un marco de decisión práctico
Una vez que se ha diagnosticado un problema en una válvula de bola de PVC, el equipo de la planta debe elegir entre reparación y reemplazo. La respuesta depende del componente dañado, el diseño de la carrocería y la criticidad de la línea. Una grieta en la carrocería siempre requiere reemplazo. No existe un método de reparación seguro para un cuerpo de PVC agrietado bajo presión, y la sección de tubería afectada también debe inspeccionarse para detectar daños.
Vale la pena reparar una junta tórica del vástago con fugas si el resto de la válvula aún está en buenas condiciones. Las juntas tóricas, las manijas y las piezas del vástago están disponibles como artículos de mantenimiento. Si la válvula tiene un problema de sello interno y una verdadera unión o cuerpo de tres piezas, los asientos y la bola se pueden reemplazar sin cortar la tubería. Esto hace que la reparación sea económicamente atractiva en comparación con el coste de mano de obra que supone sustituir toda la válvula y las dos juntas adyacentes.
Para una válvula que tiene más de cinco años y ha estado expuesta a la luz solar exterior, reemplazarla suele ser más sensato que repararla. La carrocería ya ha perdido resistencia al impacto e incluso una válvula con asientos nuevos seguirá siendo un punto débil en la línea. El coste de una segunda avería es mucho mayor que el coste de un reemplazo planificado. En servicios críticos, también se prefiere el reemplazo porque una válvula reparada no tiene el mismo historial de fatiga que una nueva.
La selección de una válvula de reemplazo debe considerar, en primer lugar, si el diseño anterior era el correcto. Una válvula que ha fallado repetidamente debido a grietas en el cuerpo puede necesitar un cuerpo con bridas en lugar de uno roscado. Un problema de compatibilidad química podría indicar una válvula de CPVC o PVDF. El reemplazo es tan bueno como las especificaciones que lo respaldan.
Preguntas frecuentes
¿Cuánto tiempo debe durar una válvula de bola de PVC en servicio industrial?
En un medio limpio y químicamente compatible a temperatura ambiente, una válvula de bola de PVC puede durar más de 10 años. En presencia de productos químicos agresivos, luz solar exterior o funcionamiento con ciclos elevados, la vida útil puede reducirse a dos o tres años. La forma práctica de estimar la vida útil es realizar un seguimiento del estado de la válvula durante los primeros seis meses y luego establecer un intervalo de inspección que coincida con la tasa de envejecimiento.
¿Se puede reparar un vástago con fugas sin quitar la válvula de la tubería?
En un cuerpo de válvula de una sola pieza, es difícil acceder al sello del vástago mientras la válvula está en la línea. En un diseño de unión verdadera o de tres piezas, la sección central se puede quitar de la línea mientras los conectores de los extremos permanecen en su lugar, lo que permite reemplazar las juntas tóricas del vástago sin cortar la tubería. En cualquier caso, la línea debe aislarse y despresurizarse antes de abrir la válvula.
¿Cuál es la mejor manera de evitar que el cuerpo de la válvula de bola de PVC se agriete?
Sostenga la tubería en ambos lados de la válvula, apriete todas las conexiones al rango recomendado usando una llave de correa en el cuerpo y evite cerrar la válvula rápidamente cuando la línea se mueve lo suficientemente rápido como para causar golpes de ariete. Además, nunca utilice una extensión de mango o una llave de gran tamaño en el mango.
¿Se debe utilizar cinta de PTFE o sellador para tuberías en las conexiones roscadas de válvulas de bola de PVC?
Se pueden utilizar ambos, pero el mecanismo de sellado es diferente. La cinta de PTFE funciona bien cuando se envuelve en la dirección correcta y se aplica en dos o tres capas. El lubricante para tuberías debe aplicarse únicamente en la rosca macho, no en el casquillo, para evitar que el exceso entre en el interior de la válvula. El sellado es secundario al apriete adecuado: una rosca de PVC puede tolerar un cierto rango de torque y excederlo causa grietas incluso con una aplicación perfecta del sellador.
¿Qué significa una válvula de bola de PVC de unión verdadera y por qué es útil?
Una verdadera válvula de unión tiene tuercas de unión en ambos conectores de extremo. Cuando se aflojan las uniones, la sección central de la válvula se puede sacar directamente de la línea. Esto permite inspeccionar o reemplazar la bola, los asientos y los sellos del vástago sin cortar la tubería ni alterar las uniones roscadas o soldadas con solvente. Es especialmente útil para equipos de mantenimiento que desean minimizar el tiempo de inactividad.
¿Las válvulas de bola de CPVC o PPH son mejores que las de PVC?
El CPVC tiene una clasificación de temperatura máxima más alta que el PVC, generalmente 93 °C frente a 60 °C, y una mejor resistencia a muchos solventes, aceites y medios clorados. PPH tiene una excelente resistencia a ácidos y álcalis y es una opción popular para líneas de desechos químicos. El mejor material depende del medio, la temperatura y la presión de la línea específica. El PVC se elige a menudo para servicios generales de agua y productos químicos diluidos debido a su equilibrio entre resistencia, rigidez y costo del material.