Dos válvulas de bola de PVC pueden salir del mismo almacén, llevar la misma marca DN50, la misma cifra de 16 bar impresa en la manija y aun así comportarse como dos productos completamente diferentes. Uno de ellos se mantiene hermético tras diez años de dosificación cáustica. El otro comienza a llorar en el tallo en el segundo año y se solidifica en el cuarto año. Nada en el exterior te dice cuál compraste.
Ese único espacio es lo que se esconde detrás de la pregunta: "¿todas las válvulas de bola de PVC son de la misma calidad?" La respuesta honesta es no y las razones no son misteriosas. Viven en la resina, el molde, el compuesto del asiento, el sello del vástago, el espesor de la pared y si alguien realmente probó la presión de la válvula antes de colocarla en la caja. A continuación se muestra la visión de un fabricante sobre los cambios entre una válvula comercial y una industrial, cómo diferenciarlas antes de comprarla y dónde termina el costo real de una válvula barata.
El grado de la resina es la primera y más importante variable de calidad
Las válvulas de bola de PVC están moldeadas a partir de una pequeña familia de termoplásticos: UPVC, CPVC, PPH, PVDF y FRPP. Dentro de cada uno de esos nombres, la resina en sí varía mucho más de lo que la mayoría de los compradores esperan. Un convertidor puede comprar compuesto virgen con un valor K documentado y un certificado de lote, o puede comprar material triturado en una planta de reprocesamiento por una fracción del precio. Ambos materiales se moldean para formar una válvula que luce correcta en un estante.
La diferencia aparece más tarde. Regrind ya ha pasado por al menos un historial de calor. Las cadenas de polímeros se han acortado, el paquete de estabilizador y lubricante es impredecible y el flujo de triturado rara vez se clasifica limpiamente por grado. La resistencia al impacto puede disminuir entre un 30 y un 50 por ciento en comparación con la resina virgen del mismo tipo nominal. Una válvula de triturado pasa una prueba de fábrica a temperatura ambiente. No sobrevive cinco años de ciclos de bomba y golpes de ariete.
El compuesto virgen también es importante para la resistencia química. El material triturado frecuentemente está contaminado con residuos de cualquier producto anterior: una línea de extrusión de tuberías, una cubierta de cable, un accesorio reciclado. Esos residuos crean sitios débiles donde los medios agresivos atacan la pared. En el caso del servicio de agua potable, esto rara vez es visible. Para hipoclorito de sodio, ácido sulfúrico o cloruro férrico, él decide cuánto dura la válvula.
Comprobación práctica: solicite el certificado del lote de resina y el registro de inspección de entrada. Un fabricante que compre un compuesto virgen tendrá ambos. Un fabricante que ejecuta triturado generalmente tendrá una orden de compra y no mucho más.
Tolerancia de moldeo, espesor de pared y geometría de bola
El cuerpo de una válvula de bola de PVC no es un trozo sólido de plástico. Es un recipiente a presión con un espesor de pared calculado, una ubicación de compuerta diseñada para alejar la línea de soldadura de la zona de mayor tensión y un ciclo de enfriamiento que determina si la pieza se contrae uniformemente o se deforma. Corte el espesor de la pared en un 12 por ciento para ahorrar resina y la válvula aún pasará una prueba de carcasa de 1,5x a temperatura ambiente. Falla a 55 grados Celsius bajo la misma presión.
El espesor de la pared es la especificación más fácil de verificar y la que con mayor frecuencia se omite en una orden de compra. Un calibrador en la pared de la carrocería y en la conexión final le indica en un minuto si recibió el producto que creía haber comprado.
La bola es una pieza de precisión y es ahí donde las válvulas económicas pierden silenciosamente su rendimiento. La redondez de la bola en una buena válvula industrial se mantiene en aproximadamente 0,05 mm a lo largo de la banda de sellado. La rugosidad de la superficie en el área de sellado generalmente se especifica en Ra 0,8 micrómetros o menos. Una válvula con una bola de 0,2 mm de redondo todavía sella cuando es nueva, porque el asiento es lo suficientemente blando como para adaptarse. Después de unos miles de ciclos, el asiento adquiere un fraguado permanente y la válvula comienza a gotear.
El descentramiento del vástago y el par de operación pertenecen a la misma conversación. Un vástago que no es concéntrico ejerce una carga desigual sobre las juntas tóricas cada vez que gira la manija. Es por eso que una válvula se siente rígida al sacarla de la caja y empeora, mientras que otra válvula del mismo tamaño todavía gira con dos dedos después de cinco años de servicio.
resina
Compuesto virgen con certificado de lote versus triturado sin clasificar. Esta única decisión fija el límite de la resistencia al impacto y a las sustancias químicas.
Geometria
Espesor de pared, ubicación de la línea de soldadura, redondez de la bola y concentricidad del vástago. Ninguno de ellos es visible, todos son mensurables.
Sellado
Asiento de PTFE o TPE, junta tórica de vástago simple o doble, soporte de rodamiento en la parte inferior del vástago. Aquí es donde comienzan las filtraciones.
Pruebas
Inspección por muestreo versus prueba de carcasa y asiento al 100 por ciento. El informe de prueba es la única prueba de que la válvula fue efectivamente revisada.
El compuesto del asiento y el sellado del vástago deciden si la válvula realmente se cierra
El asiento es la parte que realmente detiene el flujo y es la parte más expuesta a una decisión de reducción de costos. Un asiento de PTFE cuesta varias veces más que un asiento de TPE de uso general. En una bandeja de piezas, ambos parecen un anillo blanco.
El PTFE es la opción predeterminada para servicios químicos porque resiste casi todo y tiene un bajo coeficiente de fricción, lo que mantiene bajo el par de operación. También es más duro, por lo que necesita una bola con mejor acabado para sellar correctamente. Un asiento de TPE blando sellará contra una bola rugosa, razón por la cual algunas válvulas de bajo costo parecen funcionar bien al principio. El TPE también se hincha en contacto con disolventes y aceites, y un asiento hinchado empuja la bola fuera de su línea central, lo que aumenta el par y acelera el desgaste.
El sellado del vástago es una decisión de diseño independiente. El mínimo es una sola junta tórica en una ranura plana. Las válvulas industriales generalmente utilizan una disposición de junta tórica doble con respaldo, a veces con un muñón inferior o una superficie de apoyo secundaria para que el vástago se apoye en dos lugares en lugar de uno. Este detalle es visible en un dibujo seccionado y es una de las primeras cosas que desaparece cuando se aplica ingeniería inversa a una válvula para alcanzar un precio determinado.
La construcción de la carrocería también importa. Una válvula de una sola pieza no tiene una junta del cuerpo que pueda tener fugas, razón por la cual el diseño con brida de una pieza se convirtió en el estándar para servicio químico después de su introducción a principios de los años 1990. Se puede realizar mantenimiento a una válvula de tres piezas en el lugar sin cortar la tubería, lo cual es importante en patines y colectores donde desmantelar la línea es costoso. Ambas son opciones de ingeniería legítimas. Lo que no es legítimo es presentar una carrocería de dos piezas con una unión soldada con disolvente como equivalente a una moldura de una sola pieza.
Especificaciones para comparar una al lado de la otra antes de aprobar una muestra
Cuando dos ofertas difieren en un 40 por ciento sobre el mismo número de pieza nominal, la diferencia casi nunca se refiere a la mano de obra de mecanizado. Está en estos parámetros. Imprima la tabla, entréguela al proveedor y pídale que complete los valores reales con registros de respaldo.
Tabla 1. Parámetros que separan una válvula de bola de PVC comercial de una válvula de grado industrial. Los valores mostrados son rangos típicos; confirmar con los registros de dibujo y prueba del proveedor.
Parámetro
Válvula económica
Válvula de grado industrial
Por qué es importante
resina source
Molido mixto, sin registro de lotes
Compuesto virgen con valor K y certificado de lote.
Resistencia al impacto y resistencia química repetible
Grosor de la pared del cuerpo
10 a 15 por ciento por debajo del dibujo
Según el dibujo, verificado por inspección entrante.
Presión de estallido y resistencia a la fluencia a largo plazo
Redondez de la bola
0,15 a 0,25 mm fuera de círculo
0,05 mm o mejor a través de la banda de sellado
Contacto del asiento y cierre sin fugas durante miles de ciclos
Acabado de la superficie de la bola
Ra 1,6 a 3,2 micrómetros
Ra 0,8 micrómetros o más fino
Tasa de desgaste del asiento y par de funcionamiento.
Material del asiento
TPE, grado no verificado
PTFE, densidad y dimensiones comprobadas.
Hinchazón, ataque químico y consistencia sellante.
Sello del vástago
Junta tórica simple, ranura plana
Junta tórica doble con respaldo, soporte de rodamiento inferior
Resistencia al llanto del tallo y a las cargas laterales.
Prueba de presión
Muestreo AQL a 1,0 veces la presión nominal
Prueba de carcasa y asiento al 100 % a 1,5x y 1,1x
Tasa de fallas de campo y exposición a la garantía
Trazabilidad
Ninguno
Número de cavidad, código de lote, registro de prueba
Capacidad para investigar y resolver un reclamo.
Un proveedor que no puede proporcionar valores para la columna de la derecha no miente necesariamente. Es posible que simplemente no lo sepan, porque compran válvulas terminadas a un intermediario comercial en lugar de moldearlas. Esa es información útil por sí sola.
Los índices de presión caen con la temperatura y la mayoría de los compradores nunca aplican la corrección
Una válvula estampada a 16 bar tiene una capacidad nominal de 16 bar a 20 grados Celsius, con agua, en condición estática. Ese número no es válido a 60 grados. Las clasificaciones de presión termoplástica siguen una curva de reducción y la curva es pronunciada. Para UPVC, la presión de trabajo utilizable a 60 grados Celsius es aproximadamente del 35 al 40 por ciento de la cifra de 20 grados. El CPVC amplía el rango utilizable hacia arriba, pero se aplica la misma forma de curva.
La consecuencia práctica es simple. Si una línea funciona a 55 grados Celsius y el sistema está protegido por una válvula de alivio ajustada a 10 bar, una válvula de UPVC estándar de 16 bar no es adecuada. La elección correcta es una carrocería de mayor calidad o un material diferente. Elegir únicamente la cifra de 20 grados es uno de los errores de especificación más comunes en tuberías termoplásticas.
Hay un segundo efecto que es fácil pasar por alto. Los ciclos térmicos repetidos aflojan la precarga del asiento. Una válvula que sella perfectamente el primer día a temperatura ambiente puede comenzar a pasar una pequeña cantidad de medio después de doscientos ciclos de calentamiento y enfriamiento, aunque nada haya fallado visiblemente. Los diseños de válvulas industriales lo compensan mediante el uso de un asiento accionado por resorte o una cavidad de asiento más profunda que mantiene la presión de contacto a medida que el material se relaja.
La compatibilidad química es una curva, no una respuesta de sí o no
Las tablas de resistencia que enumeran un material como "resistente" a una sustancia química son un punto de partida, no una especificación. El rendimiento real depende de la concentración, la temperatura y el tiempo de exposición. UPVC maneja cómodamente ácido sulfúrico diluido a temperatura ambiente. Si se eleva la temperatura a 60 grados centígrados, el mismo material comienza a ablandarse y perder capacidad de presión. El hipoclorito de sodio es un buen ejemplo de un medio que ataca algunos grados en concentraciones superiores al 12 por ciento y los deja intactos por debajo de ese umbral.
Dos modos de falla son los más importantes en las válvulas termoplásticas. El primero es el ataque químico al propio polímero, que se manifiesta como hinchazón, decoloración o pérdida de resistencia mecánica. El segundo es la permeación y el agrietamiento por tensión ambiental, donde el medio se difunde en el material y la pieza se agrieta bajo carga, a menudo en un accesorio o una concentración de tensión en lugar de en el medio de una pared.
Un proveedor responsable hará cuatro preguntas antes de recomendar una válvula: cuál es el medio, en qué concentración, a qué temperatura y a qué presión. Si un proveedor cotiza una válvula sin hacer esas preguntas, está vendiendo un número de pieza en lugar de una solución. Los valores para la gama de válvulas de bola termoplásticas industriales siempre deben confirmarse con los datos de resistencia química del fabricante a la temperatura de funcionamiento real, no a la temperatura ambiente.
Lo que realmente le enseñan décadas de fabricación de válvulas termoplásticas
Algunas diferencias de calidad sólo se vuelven obvias después de haber observado cómo funcionan las válvulas en el campo durante veinte o treinta años. Ningbo Baodi Plastic Valve Co., Ltd. remonta su historia a 1979, cuando sus plantas predecesoras construyeron una de las primeras válvulas de diafragma de plástico producidas en China; ese diseño pasó una evaluación técnica organizada por el antiguo Ministerio de Industria Química en 1983. En 1992 la empresa desarrolló la válvula de bola con brida de una pieza, un diseño de cuerpo que luego se convirtió en uno de los formatos de válvulas de plástico más utilizados en el procesamiento químico porque elimina por completo la junta del cuerpo.
Las lecciones de ese período todavía moldean el aspecto actual de una válvula bien construida. La construcción bridada de una sola pieza existe porque las uniones del cuerpo atornilladas y soldadas con solvente eran la ruta de fuga dominante en el servicio agresivo. El sellado de vástago doble existe porque las juntas tóricas individuales fallan en el vástago con mucha más frecuencia que en el asiento. Los márgenes de espesor de pared existen porque los ingenieros de la planta seguían informando fallas por fluencia en líneas que habían estado funcionando durante una década.
En 2006, la empresa se expandió al sector de tuberías y accesorios termoplásticos industriales y se convirtió en uno de los primeros fabricantes nacionales en aplicar CPVC a tuberías y válvulas de grado industrial. Esa combinación (válvulas, tuberías y accesorios de un sistema de producción) importa más de lo que parece, porque la interfaz entre la conexión del extremo de una válvula y un accesorio de tubería es donde se origina una gran parte de las fugas en el campo.
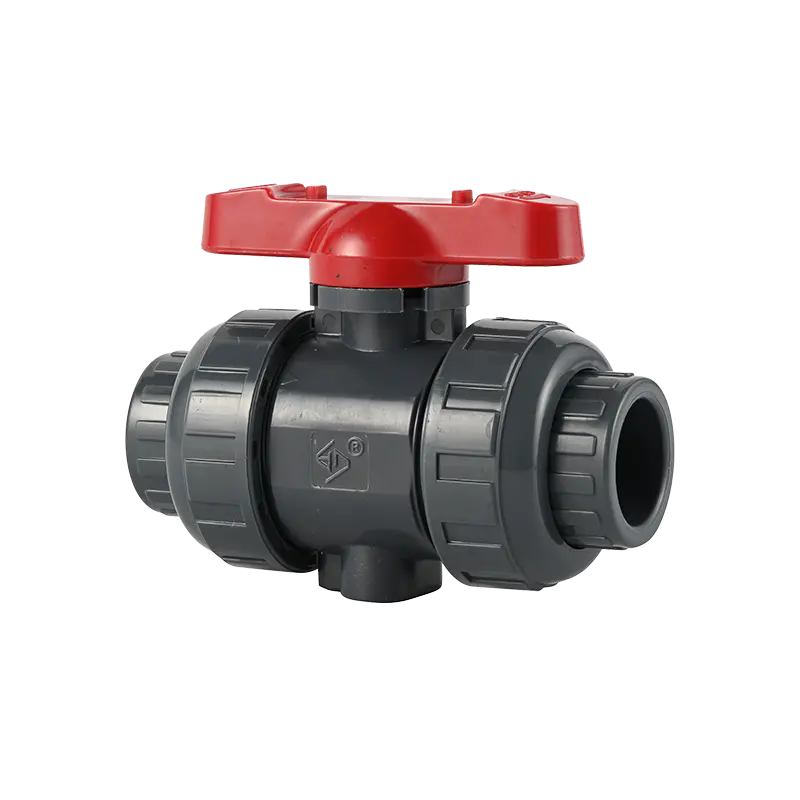
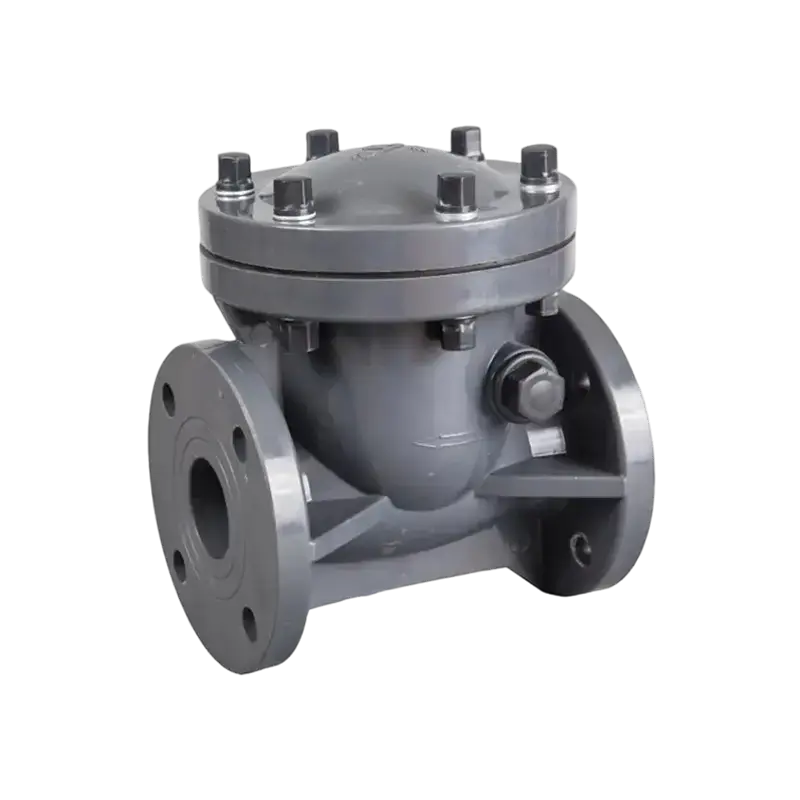
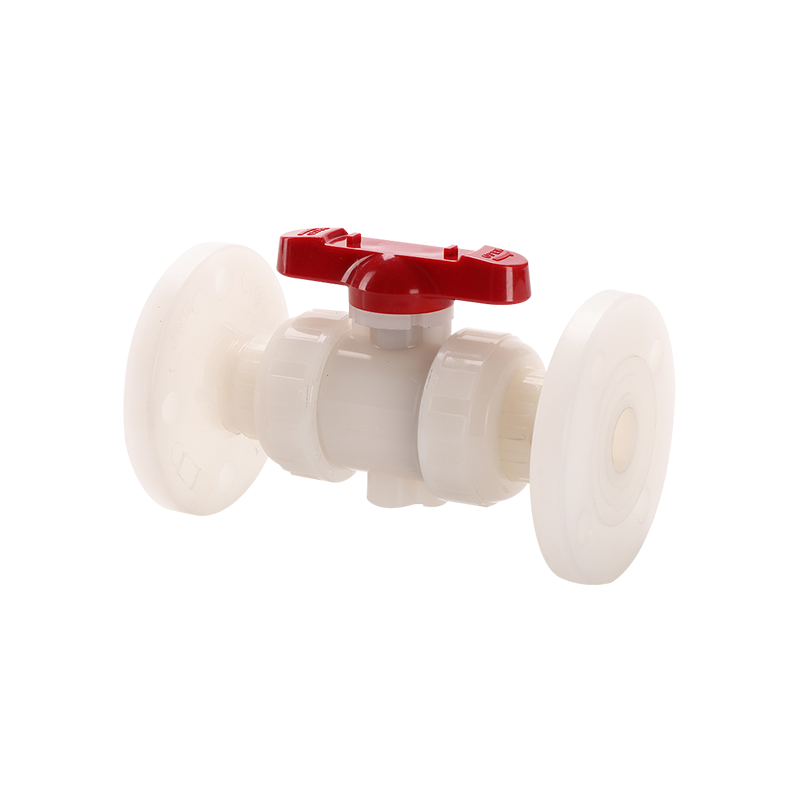
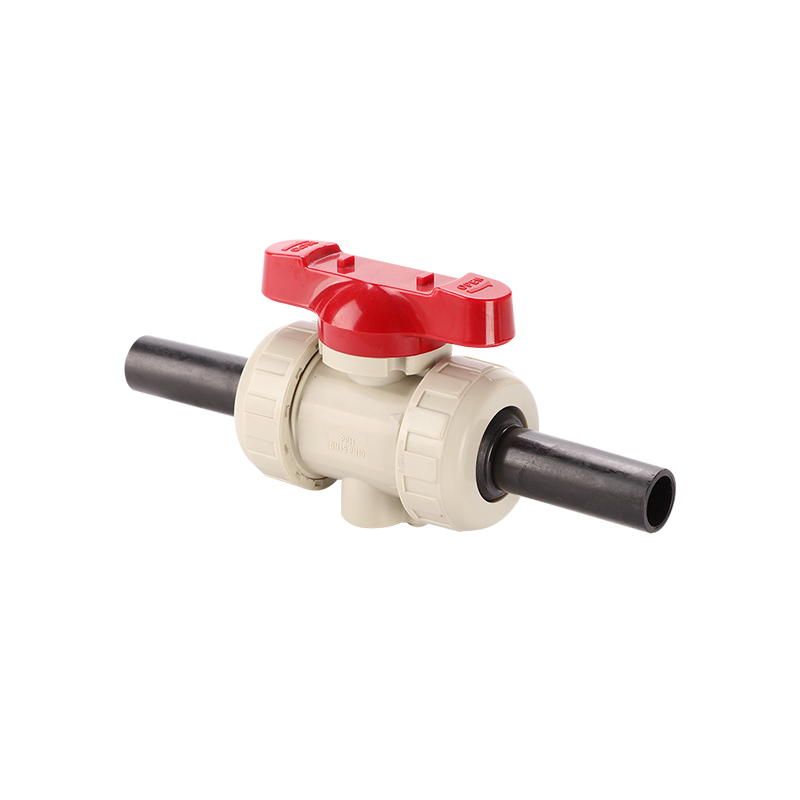
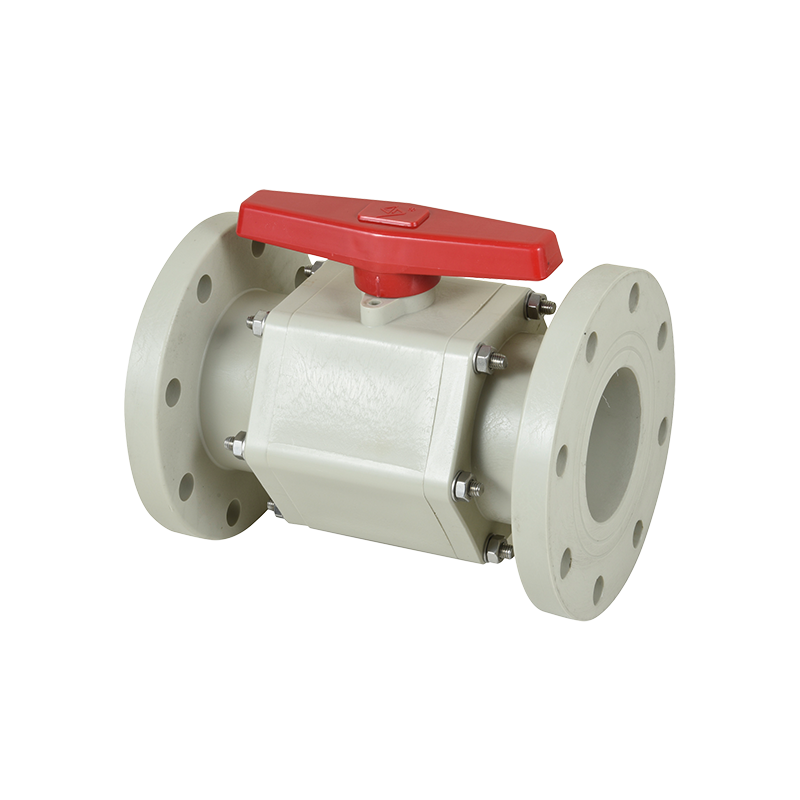
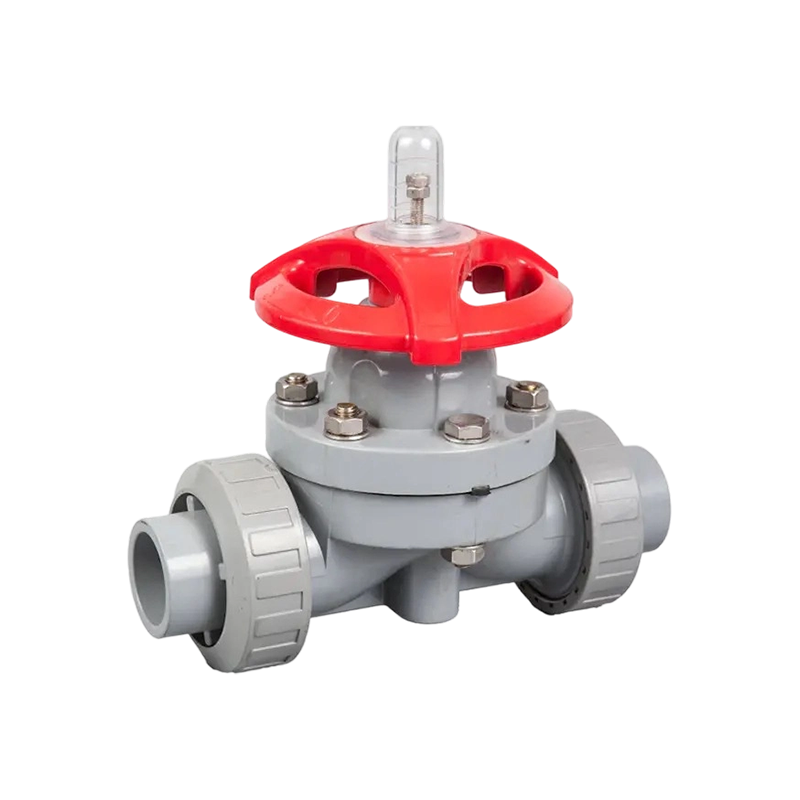
Esos tres estilos de carrocería cubren la mayor parte de las tareas industriales. El formato con bridas es el predeterminado para las líneas químicas permanentes. El verdadero formato de unión permite retirar la válvula y darle servicio sin cortar la tubería, lo que acorta los períodos de mantenimiento en los patines. El formato de tres piezas expone la bola y los asientos para su inspección sin retirar el cuerpo de la línea.
Los datos de las pruebas de presión separan las válvulas industriales de las copias del catálogo
Cada válvula de bola de PVC debe someterse a una prueba de carcasa a 1,5 veces su presión nominal y una prueba de asiento a 1,1 veces su presión nominal. La cuestión es si se prueban todas las válvulas o sólo una muestra de cada lote. La inspección por muestreo es una estrategia de producción legítima, pero no es el mismo producto que una prueba al 100 por ciento, y la diferencia de precio lo refleja.
Los parámetros de prueba también importan. Un atajo común es acortar el tiempo de espera de la duración especificada a unos pocos segundos, lo que permite que pase una válvula con una fuga marginal. Otra es realizar la prueba con aire en lugar de agua, porque las fugas de aire son más difíciles de detectar a baja presión y más fáciles de descartar. Pregunte por el formato del registro de la prueba y el tiempo de espera antes de asumir que el certificado significa lo que usted cree que significa.
Los estándares relevantes para válvulas termoplásticas incluyen ISO 9393 para válvulas industriales, DIN 3441 para válvulas de plástico en sistemas de tuberías y ASTM D1599 y D3139 para tuberías de plástico y pruebas de presión. Un fabricante que haga referencia a estos estándares debería poder mostrarle la cláusula específica con la que realizan pruebas, no solo el número de estándar en un certificado.
La trazabilidad cierra el círculo. Un número de cavidad estampado en la carrocería indica qué molde lo produjo. Un código de lote en la caja le indica qué lote de resina se utilizó. Sin esos dos datos, no se puede investigar una falla de campo y se atribuirá a un "error de instalación" de forma predeterminada. Se trata de un riesgo comercial real, no sólo técnico.
Controles de proveedores y fábricas que reducen el riesgo de abastecimiento
La carpeta de certificado de un proveedor es un punto de partida, no un sustituto de mirar la línea de producción. Los certificados del sistema de gestión de calidad, como ISO 9001, ISO 14001 e ISO 45001, confirman que existe un sistema. No confirman que el sistema esté aplicado a la válvula que está comprando.
Qué mirar durante una visita a una fábrica o una auditoría remota:
Cuántas máquinas de moldeo por inyección sirven a la línea de válvulas y si los moldes son propiedad del fabricante o de un tercero.
Si la resina entrante se inspecciona y registra, con una muestra retenida por lote.
Si existe un banco de pruebas de presión interno con un registro de calibración o si el proveedor se apoya en una garantía verbal.
Si los componentes de bolas y vástagos se producen internamente o se compran a un subcontratista, y cómo está calificado ese subcontratista.
Si las válvulas terminadas se almacenan en un ambiente controlado, porque la exposición a los rayos UV degrada el PVC con el tiempo.
Si el fabricante posee una licencia nacional de fabricación de componentes de tuberías de presión, que es un requisito reglamentario en algunos mercados para los productos utilizados en sistemas de presión.
Cuando una fábrica no tiene estos controles, el riesgo de abastecimiento pasa enteramente al comprador. Ese riesgo no siempre es visible en el precio unitario. Generalmente aparece como una parada de línea, un rechazo de lote en el puerto o un reclamo de garantía dieciocho meses después de la instalación, costos que rara vez se reflejan en la orden de compra.
Errores de compra que cuestan más que la propia válvula
El primer error es comprar por la apariencia. Una válvula que es dimensionalmente idéntica a una muestra de referencia aún puede diferir en resina, compuesto de asiento y espesor de pared. La aprobación basada en la apariencia es la forma en que una válvula de bajo costo ingresa a una especificación.
El segundo error es saltarse la muestra retenida. Conserve una muestra dorada aprobada con el código de lote y compare cada entrega con él. Este es un proceso de diez minutos que elimina la mayoría de las discusiones sobre si un producto ha cambiado.
El tercer error es tratar la cotización más barata como base y negociar todo lo demás hasta esa cotización. Esto obliga a los proveedores honestos a eliminar exactamente las características que hacen que su válvula funcione: grado del asiento, diseño del sello del vástago y prueba de presión completa. El producto resultante suele tener el mismo aspecto y un comportamiento completamente diferente.
El cuarto error es cambiar de proveedor sin recalificar el producto. Una nueva fuente con el mismo número de pieza es un producto nuevo. Ejecute el mismo proceso de aprobación de muestras, incluida una prueba de presión y una verificación de compatibilidad química si la aplicación es agresiva.
El quinto error es ignorar la diferencia entre un fabricante y una empresa comercial. Un fabricante puede responder una pregunta técnica sobre el material del asiento y el sellado del vástago. Una empresa comercial normalmente envía la pregunta y devuelve una respuesta aproximada. Cuando la aplicación es crítica, esa diferencia determina si recibe una solución o un envío.
Preguntas frecuentes
¿Todas las válvulas de bola de PVC son de la misma calidad?
No. La calidad varía considerablemente entre fuentes, incluso cuando los números de pieza y las dimensiones coinciden. Las variables principales son el grado de resina, el espesor de la pared, la redondez y el acabado de la bola, el material del asiento, el diseño del sello del vástago y si la válvula fue sometida a pruebas de presión individuales. Dos válvulas pueden parecer idénticas en un banco y comportarse de manera completamente diferente después de dos años de servicio.
¿Por qué es importante el PVC virgen en una válvula de bola?
El compuesto virgen tiene un peso molecular conocido, un paquete de aditivos controlado y no tiene contaminación por procesamiento previo. El triturado ha pasado por al menos un ciclo de calor, lo que acorta las cadenas de polímero y reduce la resistencia al impacto. En el servicio químico agresivo, el triturado también introduce puntos débiles donde el medio ataca la pared. La diferencia no es visible, pero acorta la vida útil en aplicaciones de presión y ciclos.
¿Cómo puedo saber si la válvula que recibí fue hecha de material triturado?
La inspección visual rara vez da una respuesta definitiva, porque un moldeado bien triturado puede parecer aceptable. La ruta confiable es la documentación: solicite el certificado del lote de resina y el registro de inspección de entrada. También puede comparar el comportamiento del impacto dejando caer un cuerpo de válvula de muestra sobre un piso duro desde una altura controlada y comparando el resultado con una muestra virgen conocida. La prueba es tosca pero reveladora cuando la diferencia es grande.
¿El PTFE es siempre el mejor material para los asientos?
El PTFE es el valor predeterminado adecuado para el servicio químico debido a su amplia resistencia y baja fricción, pero requiere una bola bien terminada para sellar. En aplicaciones de agua limpia a temperaturas moderadas, un asiento de TPE correctamente especificado puede funcionar adecuadamente durante años. El problema es que muchas válvulas de bajo costo usan TPE sin especificar el grado, lo que significa que el asiento puede hincharse o endurecerse de manera impredecible en contacto con aceites y solventes.
¿Por qué mi válvula tiene fugas en el vástago en lugar de en el asiento?
Las fugas en el vástago generalmente indican un problema en el diseño del sellado o una carga lateral en el vástago. Una sola junta tórica en una ranura plana tiene una capacidad limitada para compensar el descentramiento del vástago, los ciclos térmicos y el funcionamiento repetido. Las juntas tóricas gemelas con respaldo, combinadas con una superficie de apoyo en la parte inferior del vástago, distribuyen la carga y mantienen la presión de contacto. Las fugas en el vástago son más comunes en válvulas que se construyeron según un precio que en válvulas que se construyeron según un dibujo.
¿Una clasificación de presión más alta siempre significa mejor calidad?
No. La clasificación impresa en el mango es una cifra nominal a 20 grados Celsius. Una válvula puede tener una clasificación nominal alta y aun así funcionar mal si el espesor de la pared es delgado, el asiento es blando o el sello del vástago es mínimo. La clasificación debe leerse junto con la curva de reducción, el registro de prueba y la especificación del material.
¿Por qué la presión nominal de mi válvula no coincide con lo que realmente ve la línea?
Los índices de presión termoplástica caen a medida que aumenta la temperatura. Una válvula con capacidad de 16 bar a 20 grados Celsius sólo puede utilizarse a 6 bar a 60 grados Celsius. Muchos errores de especificación surgen al comparar la capacidad de la válvula con la presión del sistema sin aplicar la corrección de temperatura. Siempre consulte la tabla de reducción del fabricante para conocer el medio y la temperatura reales.
¿Cómo comparo dos proveedores de manera justa?
Envíe a ambos el mismo cuestionario técnico que cubra la fuente de resina, el espesor de la pared, la redondez de la bola, el material del asiento, el diseño del sello del vástago, el método de prueba y la trazabilidad. Luego solicite una muestra aprobada de cada uno y realice la misma prueba de presión y ciclos. El precio debe ser la última variable que se compare, no la primera, porque un ahorro del 20 por ciento sobre el precio unitario no tiene sentido si la válvula debe reemplazarse con el doble de frecuencia.
¿Las prácticas de instalación afectan la duración de una válvula de bola de PVC?
Sí, sustancialmente. Soldar demasiado cemento con solvente en el casquillo puede empujar el adhesivo hacia la cámara de bolas y bloquear la válvula. Apretar demasiado una conexión roscada agrieta el cuerpo en la raíz de la rosca. Un mal recorrido de la tubería de soporte genera una carga de flexión directamente sobre el cuerpo de la válvula. La instalación de una válvula con el vástago apuntando hacia abajo atrapa el medio alrededor del sello del vástago. Ninguno de estos son defectos de fabricación, pero todos se reportan comúnmente como problemas de calidad.
¿Qué es lo más útil para preguntarle a un proveedor antes de realizar un pedido?
Pregúnteles qué medio, concentración, temperatura y presión verá la válvula, y luego pregúnteles cuál de sus productos recomiendan y por qué. Un proveedor que hace esas preguntas antes de cotizar comprende la aplicación. Un proveedor que cotiza de inmediato está vendiendo un número de pieza y el riesgo de una discrepancia permanece con usted.